
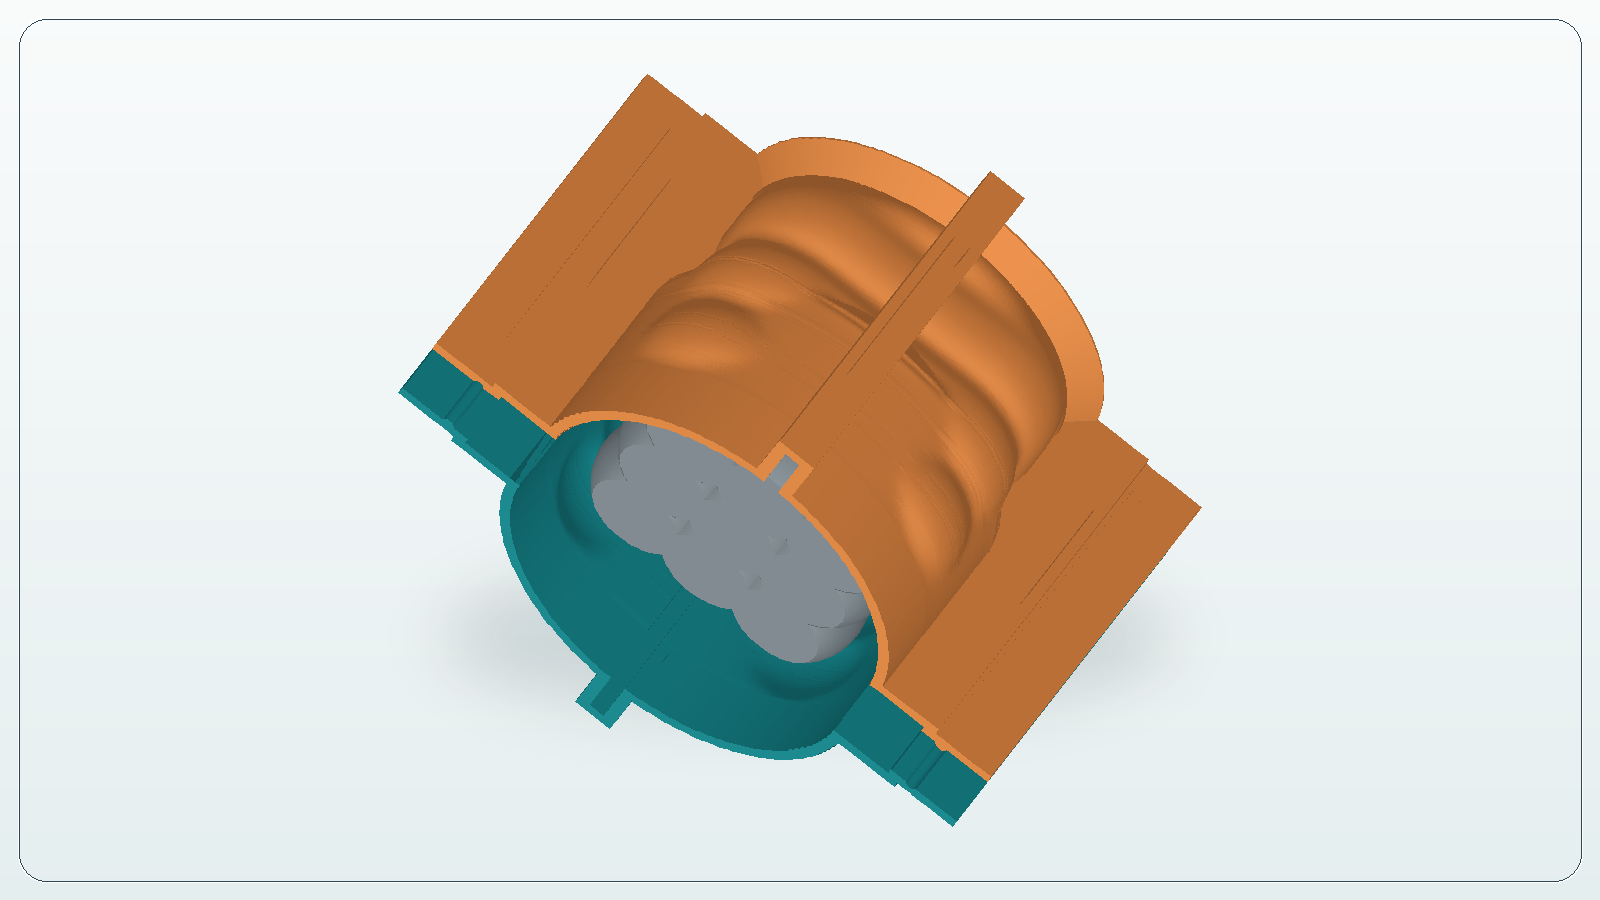
Есть фигурка или напечатанная свеча, с которой хочется снять силиконовую форму. Казалось бы, дальше всё просто: поставить ее в коробку и залить силикон. Но слишком просторная коробка съест лишний материал, щель у дна устроит лужу, а неудачный разъем не даст нормально достать мастер-модель.
Поэтому начинать лучше с трех вопросов: сколько места оставить вокруг модели, из чего сделать стенки и как потом всё это разобрать. Ниже — два варианта: собрать опалубку руками или напечатать ее по STL. Без обещаний, что второй способ всегда лучше первого.
Речь о простой открытой заливке вокруг модели с плоским основанием. Для детали с ручкой, глубокими полостями или несколькими сложными разъемами сначала придется разобраться с конструкцией самого молда.
Это же просто коробка. Зачем ее печатать?
Иногда незачем. Если подходящая емкость уже есть, модель в нее помещается, а готовую форму получится достать — можно начать с нее. Для одной простой отливки это вполне нормальный вариант.
Другой способ — ровное жесткое основание и съемные стенки из гладкого листового материала. Здесь важнее не название пластика, а результат: основание не качается, стенки не выгибаются, стыки можно уплотнить. Пористые поверхности придется подготовить под выбранный силикон. Обычный необработанный картон неудобен: его легко помять, а надежную сборку повторить сложнее.
3D-печать становится интереснее, если STL уже есть, моделей несколько или обычная коробка оставляет вокруг них много пустоты. Можно сделать стенки ближе к контуру, предусмотреть отдельное дно и секции. Но за это платишь временем печати, пластиком и проверкой того, как детали сходятся.
То есть сравнивать стоит весь процесс. Сэкономить немного силикона, потратив вечер на моделирование и печать, не всегда выгодно. А вот для повторяющихся задач заранее подготовленная сборка может оказаться удобнее.
CraftMold помогает именно с подготовкой печатных деталей: берет подходящий STL и строит опалубку. Печатать, проверять стыки и заливать силикон всё равно нужно отдельно.
Что делает программа для опалубки по STL
Главная ловушка — перепутать два вида толщины
Толщина силикона вокруг модели и толщина пластиковой стенки — разные вещи. Первая влияет на будущий гибкий молд. Вторая нужна, чтобы опалубка не деформировалась. Если нарастить пластиковую стенку наружу, силикона внутри больше не станет.
Универсального зазора «для всех свечей» нет. Он зависит от размера, рельефа, свойств силикона и того, как вы собираетесь извлекать модель. Тонкий слой может оказаться слишком слабым. Толстый расходует больше материала и тоже не решает любую проблему: глубокое поднутрение не исчезнет от лишних миллиметров.
Еще до выбора зазора проверьте масштаб. Если модель должна быть высотой 60 мм, в программе и слайсере должно быть 60 мм. Исправлять это после печати особенно обидно.
Посчитаем на простом примере
Допустим, мастер-модель имеет габариты 40 × 30 × 50 мм и стоит на основании. Для расчета возьмем по 10 мм с каждой стороны и 10 мм над ней. Внутри получится коробка 60 × 50 × 60 мм. Эти 10 мм здесь нужны для понятной арифметики, а не как рецепт для любой формы.
Дальше считаем:
- 60 × 50 × 60 = 180 000 мм³, то есть 180 мл до уровня заливки.
- Допустим, объем самой модели в CAD — 45 мл. Под силикон остается 180 − 45 = 135 мл.
- При условной плотности смеси 1,1 г/мл это 135 × 1,1 = 148,5 г.
- Если добавить для примера 10% на потери при смешивании и переносе, получится около 163 г смеси.
Вычитать нужно объем самой модели, а не ее габаритного прямоугольника. У фигурки между выступами много пустого места. И не берите расход пластика из слайсера: заполнение меняет количество пластика, но не внешний объем, который герметичная мастер-модель вытесняет при заливке.
Теперь положим ту же модель в коробку 80 × 70 × 60 мм. Получится 336 мл внутреннего объема, из которых 291 мл займет силикон. На 156 мл больше, чем в первом варианте. Вот здесь уже есть смысл прикинуть, стоит ли делать более компактные стенки.
Масса в расчете — это вся смесь, а не один из компонентов. Соотношение A и B смотрите на упаковке или в паспорте силикона. Например, при 100:5 по массе для 163 г смеси понадобится примерно 155,2 г A и 7,8 г B. Пропорции по объему и по массе не взаимозаменяемы.
Посчитать свой вариант в калькуляторе
Сначала собираем насухо
Не начинайте с герметика. Разложите основание и стенки, поставьте модель, проверьте зазоры и отметьте уровень заливки. Стенки должны быть выше этой отметки. Мастер нужно закрепить так, чтобы он не сместился, когда вы начнете лить силикон.
Для ручной коробки следующий шаг — закрепить стенки и уплотнить стыки совместимым материалом. Особенно нижний периметр и углы. Если делаете валик изнутри, учтите: он отпечатается на наружной стороне силиконового молда. Для обычной формы это может быть неважно, для точной посадки в жесткую оболочку — уже важно.
С печатной опалубкой сначала нужно получить файлы. В CraftMold загружаете STL, выбираете плоское дно, задаете толщину силикона, стенок и основания. Затем строите секции, смотрите результат и открываете экспорт в слайсере.
Пример со свечой: от STL до деталей опалубки
В слайсере смотрите на слои. Например, четыре линии по 0,45 мм дают ориентир 1,8 мм для стенки. Но это только арифметика: реальные проходы зависят от слайсера, а достаточная жесткость — еще и от высоты и формы детали.
После печати снова соберите всё насухо. Если секции сходятся только под большим усилием, не пытайтесь победить их затяжкой. Можно согнуть стенки и получить совсем не те размеры. Найдите, что мешает: перекос, наплыв первого слоя, ошибка посадки или деформация дна.
Снять стенки и достать модель — две разные задачи
Это легко пропустить. Опалубка может прекрасно расходиться на две части, а мастер с крючком при этом останется заперт в цельном силиконе.
До заливки мысленно пройдите весь путь: убрали крепления, сняли первую стенку, вторую, освободили основание. А дальше как выходит мастер? Где силикон должен растянуться? Нет ли тонкого места, которое придется тянуть через широкий выступ?
Если ответ получается «потом как-нибудь вывернем», лучше остановиться сейчас. Возможно, нужен другой разъем молда или другая ориентация модели. Дополнительные секции жесткой опалубки сами по себе эту задачу не решают.
Про щели и липкий силикон
Даже красивая FDM-печать может протекать по каналам между дорожками. Посмотрите стыки на просвет, проверьте швы и место крепления мастера. После устранения щелей еще раз проверьте, что детали не сдвинулись.
Пробу на протечки делайте на поддоне. Вода подойдет только тогда, когда она не повредит модель и сборку, а всё намокшее получится полностью высушить. Такая проверка находит явные течи, но не гарантирует, что силикон поведет себя точно так же: у него другая вязкость и смачиваемость.
Не путайте герметизацию стыков, покрытие поверхности и разделитель. Разделитель не заделывает дырку. Покрытие не выпрямляет дно. И случайный состав из гаража может оказаться несовместимым с вашим силиконом. В справочнике Smooth-On Sealer and Release Agent Reference Guide рекомендации различаются для разных поверхностей; окончательно сверяться нужно с паспортом конкретного продукта.
С фотополимерным мастером есть еще один момент. Промывка, сушка и окончательное отверждение смолы должны соответствовать ее инструкции. Некоторые сочетания смолы и силикона оставляют у поверхности липкий неотвердевший слой. Formlabs разбирает это в Silicone mold making and silicone part production. Небольшая контактная проба на образце с тем же покрытием дешевле, чем испорченная полная заливка.
Время смешивания и распалубки тоже берите у производителя силикона. То, что сверху всё уже твердое, не доказывает, что у поверхности мастера материал отвердился нормально.
Что проверить, пока силикон еще в банке
- Размеры и единицы измерения совпадают с задумкой.
- Зазор есть вокруг всего рельефа, а не только у дна.
- Мастер закреплен, стенки не гуляют, основание лежит ровно.
- Стыки уплотнены, поверхности подготовлены и высушены.
- Объем посчитан до настоящего уровня заливки, запас учтен.
- Пропорции компонентов известны, нужные весы или мерная тара под рукой.
- Понятно, как разобрать опалубку и отдельно достать мастер.
Если у вас только физический предмет, ручная коробка — нормальная отправная точка. Если есть STL с подходящим плоским дном, можно попробовать печатный вариант. Поврежденную сетку, неподходящее основание или сложные поднутрения сначала придется разобрать отдельно: кнопка построения не исправит технологию литья.
В CraftMold можно собрать вариант и посмотреть на размеры и секции до печати. Начните с простой модели: так быстрее станет понятно, подходит ли вам этот способ.